As cintas de lixa de zircônia, alumina e cerâmica são geralmente melhores para metal, mas uma roda flap geralmente supera as cintas em superfícies curvas ou irregulares
Para a maioria das tarefas de metalurgia, um cinta de lixa de zircônia alumina ou cerâmica proporciona a remoção de material mais rápida e a maior vida útil em aço, aço inoxidável e alumínio. No entanto, as cintas de lixa nem sempre são a ferramenta certa para todos os trabalhos. Quando uma peça de trabalho possui soldas, curvas, arestas ou superfícies contornadas, um roda flap frequentemente supera uma correia plana porque suas abas abrasivas sobrepostas se adaptam a formatos irregulares e ainda proporcionam uma remoção consistente de material. O restante deste guia detalha os tipos de grãos abrasivos, a seleção do grão e as situações específicas em que a mudança de uma correia para uma roda lamelar produz um melhor acabamento em menos tempo.
Por que o tipo de grão abrasivo é mais importante do que a marca da correia
O maior fator que determina o desempenho de uma cinta de lixa em metal é o mineral abrasivo ligado à sua superfície, não o material de suporte ou a qualidade geral de construção da cinta. Diferentes tipos de grãos fraturam e se autoafiam em taxas diferentes, o que afeta diretamente a velocidade de corte e a vida útil da correia ao trabalhar aço, aço inoxidável ou metais não ferrosos.
Alumina Zircônia
O grão de alumina de zircônia fratura continuamente para expor arestas de corte novas, o que o torna adequado para remoção pesada de material em aço carbono e aço inoxidável. Normalmente dura significativamente mais do que o óxido de alumínio padrão sob alta pressão, tornando-o uma primeira escolha comum para retificação de solda e rebarbação pesada.
Alumina Cerâmica
O grão cerâmico é projetado em nível microcristalino para se autoafiar continuamente, proporcionando a vida útil mais longa dos tipos de grãos comuns e o melhor desempenho sob o alto calor gerado durante a retificação agressiva de metal. Custa mais por correia, mas muitas vezes reduz o gasto total de abrasivo durante a produção porque menos correias são consumidas.
Óxido de Alumínio
O óxido de alumínio padrão é a opção mais econômica e tem desempenho adequado em lixamento de metais leves, passes de acabamento e metais mais macios, como alumínio ou latão, onde a remoção agressiva de material não é a prioridade.
Combinando a granulação com o estágio de metalurgia
A escolha da sequência correta de grãos evita perda de tempo e reduz o risco de deixar padrões de riscos visíveis que exigem passes extras de acabamento para serem removidos. A maioria das oficinas de fabricação de metal passa por uma progressão de grosso para fino, em vez de pular direto para um grão fino.
- Grão grosso, aproximadamente 36 a 60, remove rapidamente soldas, carepa de laminação e defeitos superficiais pesados.
- Grão médio, cerca de 80 a 120, mistura marcas de desbaste e prepara a superfície para acabamento.
- Grão fino, aproximadamente 150 a 240, produz uma superfície lisa de pré-polimento, pronta para revestimento ou polimento final.
Pular mais de uma etapa de granulação nesta progressão geralmente deixa arranhões profundos da passagem mais grossa ainda visíveis sob a mais fina, forçando um retrabalho que custa mais tempo do que seguir a sequência completa.
Comparando opções abrasivas comuns para trabalhos em metal
A tabela abaixo compara características típicas de desempenho entre os tipos de abrasivos mais comumente usados em metal, incluindo onde uma cinta de lixa é ideal e onde a mudança para uma roda de lixa produz um melhor resultado.
Quando um Roda Flap É uma escolha melhor do que uma cinta de lixa
Uma cinta de lixa funciona melhor em materiais planos ou suavemente curvados, mantidos contra uma roda ou placa de contato consistente. Quando a geometria da peça se torna irregular, um roda flap geralmente oferece um acabamento mais uniforme porque suas abas abrasivas montadas individualmente flexionam de forma independente para seguir contornos, curvas de tubos e juntas soldadas que uma correia rígida não consegue alcançar uniformemente.
Mistura de solda em material redondo ou irregular
Em tubos redondos, acessórios para tubos e componentes fundidos, as abas flexíveis de uma roda de aba envolvem a curvatura e misturam os cordões de solda suavemente, sem os pontos planos que uma correia pode deixar em superfícies arredondadas.
Rebarbação de bordas e cantos
Arestas e cantos afiados são difíceis de lixar uniformemente com uma cinta sem arredondá-los de maneira desigual ou arrancar a superfície circundante. As abas individuais de uma roda flap proporcionam uma quebra de borda mais controlada e consistente.
Acúmulo de calor reduzido em chapas metálicas finas
Como apenas uma pequena parte de uma roda flap entra em contato com a superfície a qualquer momento, ela gera menos calor concentrado do que uma correia operando sob contato constante com toda a superfície, reduzindo o risco de empenamento ou descoloração de chapas finas durante os passes de acabamento.
Construção de roda flap e opções de granulação
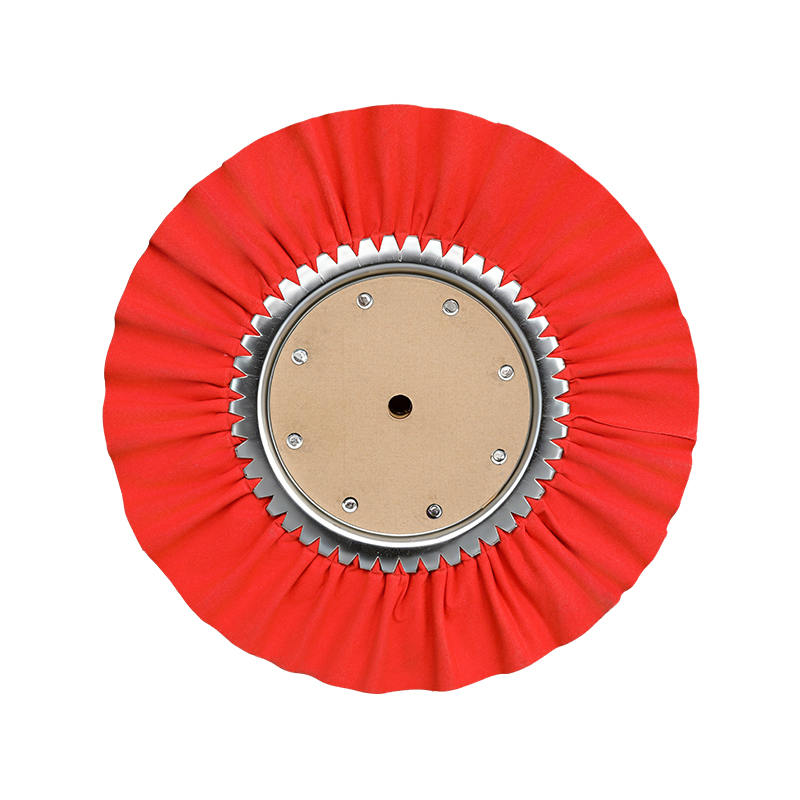
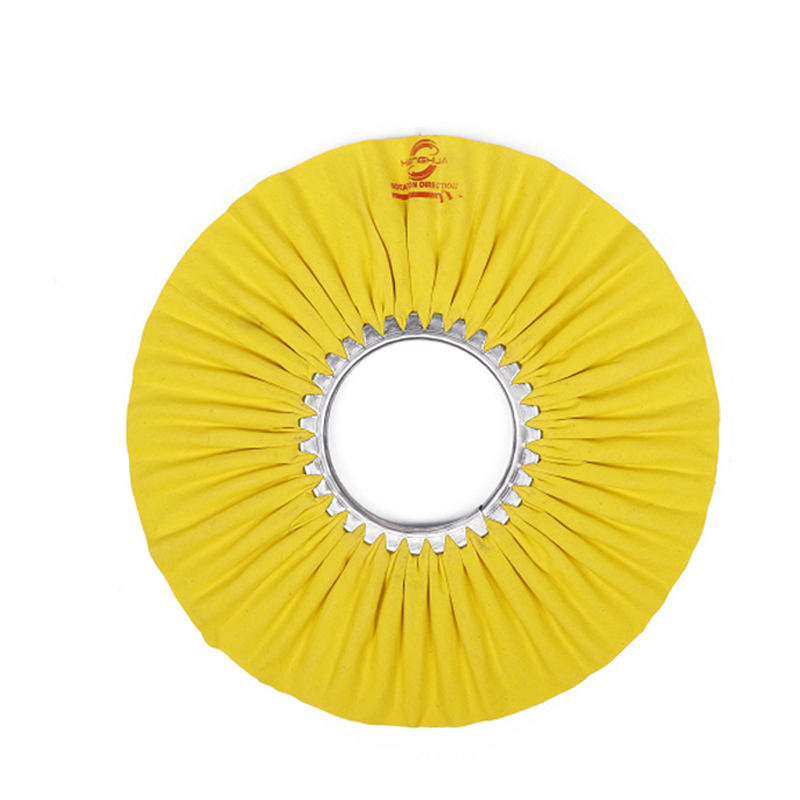
A roda flap consiste em abas sobrepostas de tecido abrasivo montadas radialmente em torno de um cubo ou haste central. À medida que as abas externas se desgastam durante o uso, o material abrasivo novo é continuamente exposto por baixo, o que mantém o desempenho de corte consistente durante a maior parte da vida útil do disco, em vez de cair drasticamente à medida que a superfície se desgasta, como costuma acontecer com uma cinta de lixa desgastada.
- Rodas flap grossas, com granulação em torno de 40 a 60, lidam com o desbaste inicial da solda e a remoção de incrustações pesadas.
- Rodas flap médias, com granulação em torno de 80 a 120, misturam e suavizam superfícies após desbaste grosso.
- Rodas de lamelas finas, com granulação em torno de 180 a 320, preparam o metal para polimento ou aplicação de revestimento.
- As rodas flap estão disponíveis em formatos de disco plano, montado em fuso e desmontado para se adequar a rebarbadoras, esmerilhadeiras de bancada e configurações montadas em furadeira.
Dicas práticas para maior vida útil do abrasivo em metal
Independentemente de a oficina utilizar correias ou rodas de lamelas, alguns hábitos operacionais prolongam consistentemente a vida útil do abrasivo e melhoram a qualidade do acabamento em metal.
Pressão de contato de controle
Aplicar pressão excessiva não acelera proporcionalmente a remoção do material, gera principalmente calor e acelera o desgaste abrasivo. Deixar o grão abrasivo fazer o corte com pressão moderada e consistente produz um acabamento mais uniforme e maior vida útil do produto.
Combine a velocidade com o material
Aplicar um abrasivo muito rápido em metais mais macios, como o alumínio, pode causar carregamento, onde as partículas metálicas obstruem a superfície abrasiva e reduzem a eficiência do corte. Reduzir ligeiramente a velocidade em ligas mais macias normalmente melhora o acabamento e a longevidade do abrasivo.
Mantenha o trabalho tranquilo
Pausar periodicamente para deixar a peça de trabalho esfriar evita a descoloração relacionada ao calor no aço inoxidável e reduz a chance de deformar chapas metálicas finas durante sessões prolongadas de acabamento.
Escolhendo entre uma cinta de lixa e uma roda flap para o seu projeto
Em resumo, uma cinta de lixa de zircônia, alumina ou cerâmica continua sendo a escolha mais forte para remoção de grandes volumes de metal em superfícies planas, enquanto uma cinta de lixa de cerâmica roda flap geralmente é a melhor ferramenta sempre que a peça envolve curvas, arestas, soldas ou material fino sensível ao calor. Muitas oficinas de fabricação de metal mantêm ambos os formatos de abrasivos à mão e selecionam entre eles com base na geometria específica de cada trabalho, em vez de depender de um único tipo de abrasivo para cada tarefa.
Ao comparar fornecedores de cintas de lixa e rodas de lixa, vale a pena verificar se o tipo de grão abrasivo, a densidade da lixa e o material de suporte estão claramente especificados, uma vez que esses detalhes determinam o desempenho de corte real de forma muito mais confiável do que apenas o preço. Um fabricante que oferece ambas as linhas de produtos lado a lado torna mais fácil combinar o formato de abrasivo correto para cada etapa de um projeto de metalurgia sem trocar de fornecedor.