Ferrugem profunda em um suporte de aço, carepa de laminação em uma chapa de aço inoxidável, marcas de redemoinho em uma caixa de alumínio – cada superfície precisa de um ponto de partida diferente, e escolher o grão de lixa errado é o motivo mais comum pelo qual um trabalho de acabamento leva o dobro do tempo que deveria. A resposta curta: a maioria dos trabalhos em metal percorre uma escada de areia de 40 a 400 . Comece com grão 40-80 para remover ferrugem, tinta ou cordões de solda, passe para 120-180 para apagar esses arranhões, refine em 240-320 e termine em 400 ou mais fino antes de polir. Fabricamos rodas de polimento e compostos de polimento para ferragens, utensílios de cozinha, joias e fábricas automotivas, e a seleção do grão é a primeira pergunta que os clientes fazem antes que qualquer roda toque na peça. Veja como escolher corretamente.
O que os números realmente dizem a você
O número impresso no verso de uma folha descreve o tamanho das partículas abrasivas. Na escala CAMI comum na América do Norte, ela reflete quantos grãos cabem em uma polegada quadrada de tela de classificação: números mais baixos significam grãos maiores e mais agressivos; números mais altos significam partículas mais finas e arranhões mais superficiais . Lixar é realmente um arranhão controlado – o acabamento que você vê é simplesmente o padrão que esses arranhões deixam. É por isso que os profissionais planejam uma sequência de grãos em vez de procurar um número mágico.
Grãos grossos (40-80): trabalho de remoção
Use esta linha para remover material, não para embelezar: incrustações de ferrugem, tinta velha, corrosão profunda e cordões de solda. Em uma estrutura de aço corroída, grão 40 ou 60 é o caminho mais rápido para limpar o metal. O papel grosso deixa arranhões profundos que cada etapa posterior deve remover, portanto, nunca comece com um papel mais grosso do que o exigido pelo dano.
Grãos médios (100-150): alisamento e reparação
Esta é a linha robusta para lixar e refinar superfícies ásperas em geral. Se a peça estiver limpa, mas irregular – marcas de esmeril, escamas leves, arranhões de um reparo anterior – começar aqui economiza tempo e metal.
Grãos finos (180-320): refinação pré-acabamento
Os papéis finos apagam os riscos deixados pelos grãos médios e preparam a superfície para o acabamento. Para a maioria das peças de aço e inoxidável que vão para uma roda de polimento, 320 é o ponto de parada prático.
Grãos ultrafinos (400 ): passadas finais
Essas classes removem muito pouco estoque. Eles são para mistura final, corte de oxidação leve em metais macios e lixamento úmido antes de uma passagem de polimento espelhado.
| Faixa de grão | Classe | Melhor para | Superfície que sai |
|---|---|---|---|
| 40-60 | Grosso | Ferrugem, tinta, incrustações pesadas, cordões de solda | Arranhões profundos visíveis |
| 80-120 | Grosso to medium | Misturando arranhões grosseiros, trabalhos de borda | Padrão de risco uniforme |
| 150-240 | Médio a fino | Alisamento geral, modelagem, pré-acabamento | Arranhões finos, aspecto acetinado |
| 320-400 | Tudo bem | Última passagem antes de polir as rodas | Mate suave, quase sem riscos |
| 600 | Ultrafino | Lixamento úmido e pré-polimento espelhado | Semibrilhante, pronto para composto |
Combine a coragem com o metal na bancada
O mesmo grão se comporta de maneira muito diferente no alumínio e no aço endurecido. Metais macios cortam rapidamente e obstruem o papel; metais duros resistem ao corte e recompensam grãos afiados e duráveis. Escolhas rápidas por metal:
- Alumínio e latão: comece não mais grosso que 120, a menos que o dano seja profundo; o carboneto de silício corta metais macios de maneira limpa, sem causar arranhões.
- Aço carbono: o óxido de alumínio lida com ferrugem, incrustações e mistura de solda com o menor custo por passagem.
- Aço inoxidável: suba por degraus uniformes e termine em 320-400; as etapas ignoradas reaparecem como listras sob um acabamento espelhado.
- Cobre: extremamente macio - o grão 220 geralmente é grosso o suficiente, mesmo para danos visíveis.
Essas regras vão desde um reparo único até lotes de produção de suportes, fixadores e acessórios. A mesma lógica orienta a nossa trabalho de polimento com fabricantes de ferramentas de hardware , onde os consumíveis de acabamento são combinados com cada material antes mesmo de a linha começar.
Tipos abrasivos que resistem ao metal
O tamanho do grão decide a profundidade de cada arranhão; o tipo de abrasivo decide por quanto tempo o papel continua cortando. Três grãos cobrem quase todos os trabalhos de metal.
Óxido de alumínio é o padrão para aço e ferro. Seu grão é duro e em blocos, fraturando-se em novas arestas de corte à medida que se desgasta, de modo que a folha permanece afiada por muito tempo depois que o papel mais barato passa. Colado a um tecido flexível em vez de um suporte de papel, o mesmo abrasivo se transforma em uma roda flap que segue curvas que uma folha rígida não consegue alcançar:
 Roda flap de óxido de alumínio para retificação de aço Óxido de alumínio grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Ver Produto →
Carboneto de silício é mais afiado, mais duro e mais quebradiço - a melhor escolha para alumínio, cobre e latão e para lixamento úmido. As classes calcinadas mantêm sua vantagem sob o calor e deixam um padrão de riscos mais fino e controlado em metais macios:
 Roda flap de carboneto de silício calcinado para metais macios O carboneto de silício calcinado permanece afiado ao calor e corta com queimadura mínima, tornando esta roda adequada para acabamentos mais finos e controlados em alumínio, cobre, latão e aço inoxidável. Ver Produto →
Zircônia e grãos cerâmicos pertencem à retificação elétrica de alta pressão em vez do lixamento manual. Procure-os durante a remoção pesada de material e, em seguida, mude para óxido de alumínio ou carboneto de silício para cada etapa mais fina.
A progressão corajosa que evita o retrabalho
Aqui está a regra que separa um final limpo de uma tarde desperdiçada: avance um passo de cada vez e nunca pule mais do que uma única série . O papel mais fino não consegue remover arranhões mais profundos do que sua própria fibra – ele apenas dá brilho à superfície ao redor deles, e os arranhões ocultos reaparecem no momento em que o composto de polimento é aplicado.
- Comece com a granulação mais grossa que o dano realmente exige – e não mais grossa.
- Lixe em uma direção consistente com pressão leve e uniforme até que toda a superfície apresente um padrão de risco uniforme.
- Limpe toda a poeira e aumente exatamente um grão: 80 a 120, depois 180 e depois 240.
- Gire a direção de lixamento 90 graus em cada etapa; quando os arranhões antigos desaparecem, a areia acaba.
- Pare em 320-400 para um acabamento acetinado ou continue até 600 e mais fino se a peça for destinada ao polimento espelhado.
Onde o lixamento termina e o polimento começa
Mesmo o papel de grão 1000 ainda arranha – apenas muito finamente. Um verdadeiro espelho não vem de uma lixa; vem de rodas de polimento e compostos, que cortam e suavizam em um nível microscópico. Para a maioria das peças metálicas, o ponto de transferência é um Superfície de grão 320-400 : uniforme, limpo e livre de qualquer arranhão profundo o suficiente para sobreviver ao polimento.
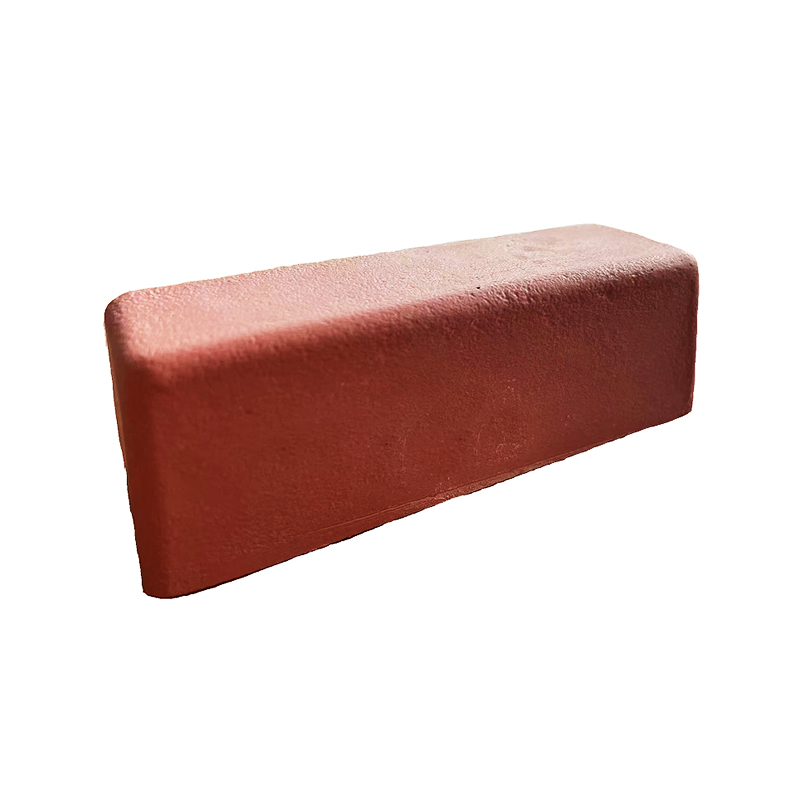
Os compostos seguem a mesma lógica dos grãos e são codificados por cores de acordo com a potência de corte. Classes amarelas e marrons cortadas e alisadas logo após o lixamento; as classes brancas conferem ao aço um acabamento brilhante; e composto verde é o padrão da indústria para acabamento espelhado em aço inoxidável e peças cromadas.
 Composto de polimento verde de óxido de cromo O composto verde com óxido de cromo é o padrão da indústria para acabamento espelhado de aço inoxidável e peças cromadas, completando a escada de areia como etapa final de coloração. Ver Produto →
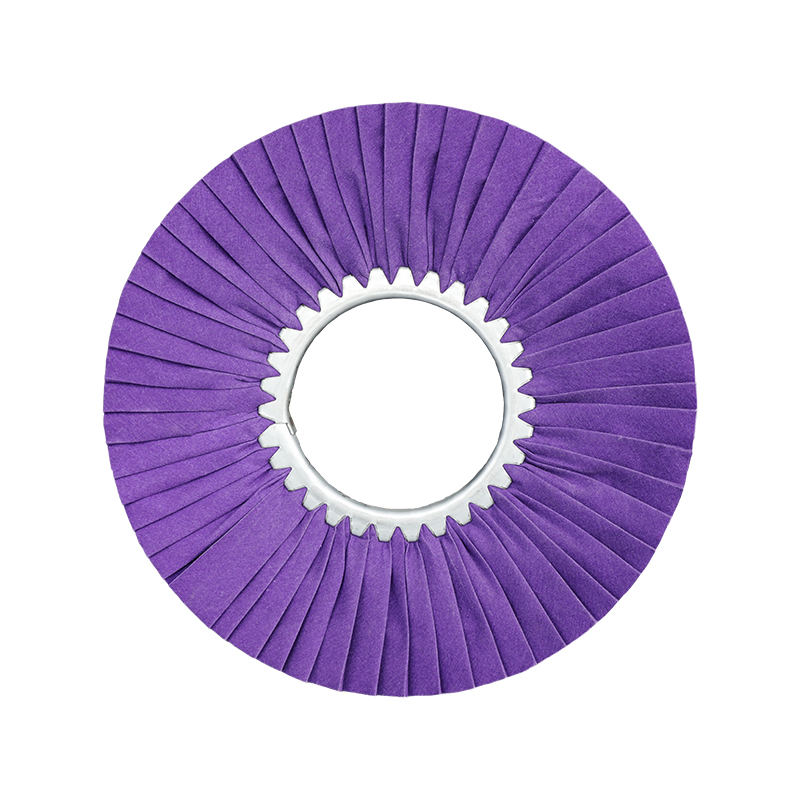
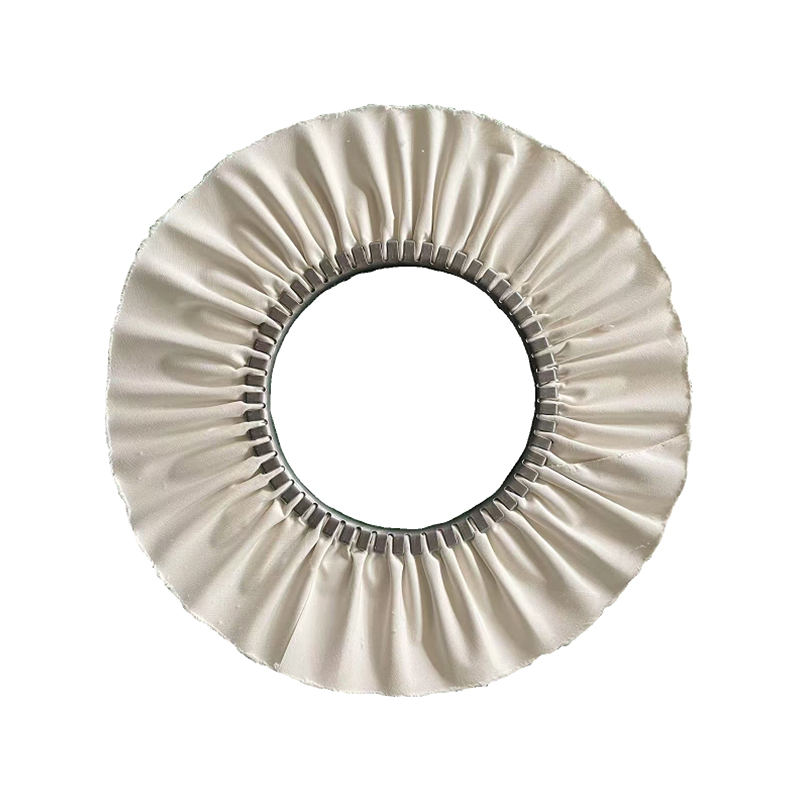
Combine cada composto com a roda certa – sisal para cortar, pano costurado para alisar, algodão macio para a coloração final – e a escada de areia se torna um sistema de acabamento completo. Para a sequência completa de roda e composto, metal por metal, nosso guia de polimento da roda de vento para acabamento espelhado percorre-o passo a passo.
Três erros que arruínam um acabamento metálico
- Ignorando etapas difíceis. Os arranhões profundos que você esconde hoje reaparecem na primeira vez que o composto toca a peça.
- Pressionando com muita força. A forte pressão enverniza o papel, aquece metais finos e arranca metais macios. Deixe o grão fazer o corte.
- Lixar o pó. Grãos gastos e partículas de metal presas sob a folha arrastam arranhões recentes nas áreas acabadas. Limpe entre cada mudança de grão.
Nada disso custa nada para ser evitado antecipadamente – eles custam retrabalho depois.
A escada de areia em resumo
Escolha a granulação inicial com base no dano à sua frente, não por hábito: 40-80 para remover, 120-180 para suavizar, 240-320 para refinar, 400 e mais fino para pré-polir. Combine o abrasivo com o metal – óxido de alumínio para aço, carboneto de silício para metais macios – e suba um degrau de cada vez até 320 ou 400 antes de polir. Essa sequência cobre tudo, desde ferragens enferrujadas até utensílios de cozinha polidos.
Depois que uma peça sai do estágio de lixa, a qualidade do espelho depende das rodas e dos compostos que se seguem. Esses consumíveis são o que nossa fábrica em Ningbo produz em escala – rodas de sisal, rodas de polimento de tecido, rodas flap e compostos codificados por cores, em tamanhos personalizados para linhas de produção em todo o mundo.